Uszkodzenia piły taśmowej nie zawsze dotyczą samego uzębienia. Wiele problemów pojawia się również na korpusie taśmy — jej powierzchniach bocznych, grzbiecie, w rejonie wrębów międzyzębnych lub zgrzewu. Mogą mieć postać intensywnych przetarć i rowków, pęknięć, skręcenia albo trwałego odkształcenia całej taśmy.
Miejsce i charakter uszkodzenia często stanowią ważną wskazówkę diagnostyczną. Zużycie boków może świadczyć o problemach z prowadnicami, wytarty grzbiet o nadmiernym kontakcie z prowadnicą tylną lub obrzeżem koła, a sposób przebiegu pęknięcia może wskazywać na niewłaściwe naprężenie, skręcanie taśmy lub nieprawidłowe ustawienie elementów prowadzących. Równie istotny jest kształt piły po zdjęciu z przecinarki — łukowate wygięcie, skręcenie czy układanie się pętli w kształt cyfry „8” mogą świadczyć o trwałej utracie płaskości korpusu.
W artykule przedstawiamy najczęściej spotykane uszkodzenia korpusu piły taśmowej, ich możliwe przyczyny oraz elementy przecinarki i parametry pracy, które warto sprawdzić przed założeniem kolejnej taśmy lub ponownym uruchomieniem maszyny.
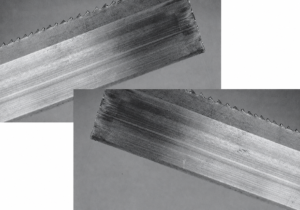
Silne zużycie obu boków piły taśmowej
Jak wygląda uszkodzenie?
Na obu powierzchniach bocznych korpusu taśmy widoczne są intensywne ślady tarcia, wypolerowania lub podłużne rysy. Zużycie zwykle przebiega wzdłuż kierunku ruchu piły i może obejmować znaczną część szerokości taśmy. W miejscach silnego wytarcia materiał korpusu zostaje stopniowo osłabiony, co może zwiększać ryzyko późniejszego pęknięcia taśmy.
Co może być przyczyną?
Najczęściej problem związany jest z prowadnicami bocznymi. Przyczyną mogą być ich wyszczerbione, pęknięte lub uszkodzone powierzchnie robocze albo zbyt ciasne ustawienie, powodujące nadmierny docisk do boków taśmy. Zużycie może przyspieszać również przy niewystarczającym przepływie cieczy chłodząco-smarującej przez obszar prowadnic albo przy zbyt małej ilości chłodziwa, nieprawidłowym stężeniu emulsji lub niewłaściwym sposobie jej podawania.
Co należy sprawdzić?
Trzeba skontrolować stan powierzchni prowadnic bocznych i sprawdzić, czy nie są wyszczerbione, pęknięte lub nadmiernie zużyte. Należy również zweryfikować ich ustawienie i upewnić się, że nie zaciskają taśmy z nadmierną siłą. Kolejnym krokiem jest kontrola przepływu cieczy chłodząco-smarującej przez prowadnice oraz jej ilości, stężenia i prawidłowego doprowadzenia. Röntgen zaleca przy tym kontrolę stężenia chłodziwa refraktometrem.
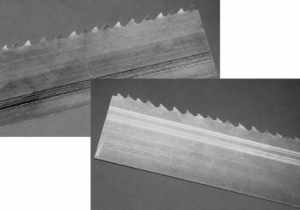
Na powierzchniach bocznych korpusu taśmy widoczne są nierównomierne pasy wytarcia, wypolerowania albo podłużne rysy. Charakterystyczne jest ich przeciwstawne położenie: na jednej stronie piły ślady występują bliżej uzębienia i wrębów międzyzębnych, natomiast po stronie przeciwnej znajdują się bliżej grzbietu taśmy.
Taki układ zużycia może wskazywać, że piła nie jest prawidłowo lub stabilnie prowadzona między prowadnicami i podczas pracy styka się z nimi albo z innym elementem przecinarki w sposób niesymetryczny.
Przyczyną mogą być poluzowane prowadnice boczne, które nie utrzymują piły w prawidłowym położeniu. Podobny efekt mogą powodować prowadnice wyszczerbione, zużyte lub w inny sposób uszkodzone.
Nierównomierne wytarcie może powstawać również wtedy, gdy korpus taśmy ociera o osłonę, element prowadzący lub inną część przecinarki.
Wpływ może mieć także zbyt duże rozsunięcie ramion prowadzących. Jeżeli znajdują się one w maksymalnym rozstawie mimo cięcia materiału o mniejszej szerokości, wydłuża się odcinek piły pozostający bez podparcia, co może sprzyjać jej odchylaniu i nierównemu kontaktowi z prowadnicami.
Inną możliwą przyczyną jest nagromadzenie wiórów w prowadnicach bocznych. Wióry znajdujące się pomiędzy prowadnicą a powierzchnią taśmy mogą powodować miejscowe tarcie, rysowanie i przyspieszone zużycie korpusu.
Należy skontrolować stan, zamocowanie i ustawienie prowadnic bocznych. Trzeba sprawdzić, czy nie są poluzowane, wyszczerbione, nadmiernie zużyte lub uszkodzone oraz czy ich powierzchnie robocze prawidłowo prowadzą piłę.
Warto również obejrzeć drogę taśmy i upewnić się, że korpus nie ociera o osłony ani inne elementy przecinarki.
Należy sprawdzić położenie ramion prowadzących. Powinny być rozsunięte tylko na tyle, ile wymaga szerokość przecinanego materiału, tak aby odcinek piły pozostający bez podparcia był możliwie krótki.
Trzeba również oczyścić i skontrolować prowadnice boczne oraz sprawdzić, czy pomiędzy ich powierzchniami roboczymi a taśmą nie gromadzą się wióry lub inne zanieczyszczenia mogące powodować miejscowe tarcie i zarysowania.
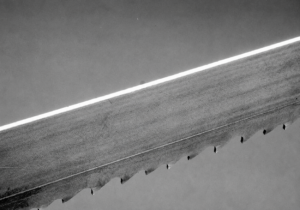
Na grzbiecie piły, czyli krawędzi przeciwległej do uzębienia, widoczne są intensywne ślady zużycia. Powierzchnia może być mocno wypolerowana, a wzdłuż tylnej krawędzi mogą pojawić się nietypowe rowki i przetarcia.
Przy dużym nacisku może dochodzić również do plastycznego odkształcenia naroży grzbietu. Krawędzie mogą wyglądać na rozklepane lub zawalcowane, co świadczy o długotrwałym i nadmiernym kontakcie z elementami prowadzącymi.
Jedną z przyczyn może być zbyt duży posuw. W takiej sytuacji wzrasta siła odpychająca taśmę do tyłu, przez co jej grzbiet mocniej dociska do prowadnicy tylnej. Długotrwała praca w takich warunkach prowadzi do intensywnego tarcia i przyspieszonego zużycia tylnej krawędzi.
Problem może wynikać również ze zbyt dużego wstępnego docisku prowadnicy tylnej do grzbietu piły. Jeżeli kontakt jest nadmierny już przed rozpoczęciem właściwego skrawania, tylna krawędź taśmy pozostaje stale obciążona i może się wycierać lub odkształcać.
Inną możliwą przyczyną jest nieprawidłowe prowadzenie piły na kołach. Jeżeli taśma pracuje zbyt blisko obrzeża koła, jej grzbiet może intensywnie o nie ocierać, powodując polerowanie, rowki lub miejscowe odkształcenia.
Do podobnego uszkodzenia mogą prowadzić także zużyte, nierówne albo uszkodzone prowadnice tylne. Jeżeli nie podpierają grzbietu równomiernie, nacisk może skupiać się na niewielkiej powierzchni i przyspieszać zużycie taśmy.
Należy skontrolować wartość posuwu i sprawdzić, czy nie jest zbyt duża w stosunku do rodzaju przecinanego materiału oraz zastosowanej piły.
Trzeba również zweryfikować ustawienie prowadnicy tylnej i wielkość jej wstępnego docisku do grzbietu taśmy. Prowadnica powinna stabilizować piłę, ale nie może powodować stałego, nadmiernego nacisku na tylną krawędź.
Kolejnym krokiem jest kontrola położenia piły na kołach. Należy upewnić się, że grzbiet taśmy nie jest nadmiernie dociskany do obrzeża koła i nie pozostawia na nim wyraźnych śladów tarcia.
Warto również skontrolować stan prowadnic tylnych. Powinny mieć równą, nieuszkodzoną powierzchnię roboczą i zapewniać prawidłowe podparcie grzbietu na całej powierzchni kontaktu.
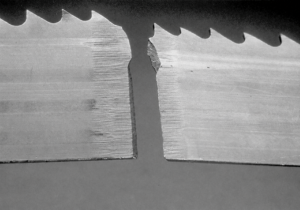
Taśma pęka w miejscu połączenia jej końców, czyli w obszarze zgrzewu doczołowego. Aby sprawdzić, czy przełom rzeczywiście przebiega przez zgrzew, należy obejrzeć powierzchnie boczne taśmy w miejscu pęknięcia. W tej strefie mogą być widoczne ślady szlifowania powstałe podczas wykańczania połączenia po zgrzewaniu.
Samo pęknięcie w miejscu zgrzewu nie oznacza jednak automatycznie, że połączenie zostało wykonane nieprawidłowo. Zgrzew może ulec uszkodzeniu również wskutek tych samych obciążeń, które prowadzą do pękania korpusu taśmy w innych miejscach.
Jedną z grup przyczyn są nieprawidłowe warunki pracy piły. Do pęknięcia w miejscu zgrzewu mogą prowadzić nadmierne naprężenie taśmy, zbyt duży posuw, nieprawidłowe prowadzenie piły, zużyte lub źle ustawione prowadnice oraz nadmierne skręcanie taśmy podczas przejścia pomiędzy kołami i strefą cięcia.
Znaczenie może mieć również niewłaściwe prowadzenie piły na kołach. Jeżeli grzbiet taśmy intensywnie ociera o obrzeże koła albo taśma jest nierównomiernie obciążana, powstające naprężenia mogą przyspieszać zmęczenie materiału, również w rejonie zgrzewu.
Drugą grupę stanowią możliwe nieprawidłowości samego połączenia. Przyczyną może być niewłaściwe ustawienie końców taśmy przed zgrzewaniem, nieprawidłowe parametry procesu albo błędy podczas wyżarzania po wykonaniu zgrzewu. Jeżeli strefa połączenia ma nieprawidłową strukturę lub zbyt małą ciągliwość, jej odporność na wielokrotne zginanie i obciążenia występujące podczas pracy może być mniejsza.
W pierwszej kolejności należy upewnić się, że pęknięcie rzeczywiście przebiega przez zgrzew. Pomocne jest sprawdzenie, czy na powierzchniach bocznych przy przełomie widoczne są charakterystyczne ślady szlifowania związane z obróbką po zgrzewaniu.
Następnie trzeba skontrolować warunki pracy piły, w szczególności jej naprężenie, posuw, prowadzenie na kołach oraz stan i ustawienie prowadnic. Należy również sprawdzić, czy taśma nie jest nadmiernie skręcana oraz czy jej grzbiet nie ociera intensywnie o obrzeża kół lub inne elementy przecinarki.
Jeżeli warunki pracy nie wskazują na przyczynę eksploatacyjną albo kolejne piły pękają w podobny sposób w rejonie zgrzewu, należy wziąć pod uwagę jakość samego połączenia i skontrolować proces zgrzewania oraz wyżarzania.
Pęknięcie w miejscu zgrzewu powinno być więc oceniane łącznie z pozostałymi śladami na taśmie i stanem przecinarki. Samo miejsce przełomu nie pozwala jednoznacznie stwierdzić, że przyczyną była wada zgrzewu.
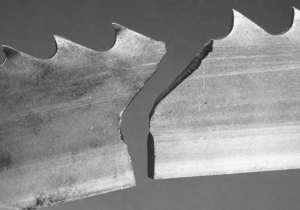
Pęknięcie rozpoczyna się w dnie wrębu międzyzębnego i niemal od razu biegnie ukośnie w głąb korpusu taśmy.
Charakterystyczny kierunek przełomu może wskazywać, że na piłę działały nadmierne naprężenia skręcające. Wrąb jest miejscem koncentracji naprężeń, dlatego przy niekorzystnych warunkach prowadzenia właśnie w tej strefie może rozpocząć się pękanie korpusu.
Jedną z głównych przyczyn są nadmierne naprężenia powstające wskutek skręcania taśmy. Piła podczas pracy zmienia swoje położenie pomiędzy kołami a prowadnicami, jednak zbyt duże lub niewłaściwie rozłożone skręcenie może zwiększać obciążenie zmęczeniowe korpusu.
Problem może wystąpić również wtedy, gdy ramiona prowadzące są rozsunięte do maksymalnego rozstawu. Takie ustawienie może powodować niekorzystne prowadzenie piły pomiędzy kołem a prowadnicami i zwiększać naprężenia skręcające.
Podobny efekt może wystąpić podczas cięcia niewielkich przekrojów przy zbyt szeroko rozstawionych ramionach prowadzących. Niepotrzebnie długi odcinek taśmy pozostaje wtedy bez odpowiedniego podparcia, co może pogarszać jej stabilność i zwiększać skręcanie podczas pracy.
Inną możliwą przyczyną jest zbyt duży wstępny docisk prowadnicy tylnej do grzbietu taśmy. Nadmierne obciążenie grzbietu zmienia rozkład naprężeń w korpusie i w połączeniu ze skręcaniem może sprzyjać inicjacji pęknięcia w rejonie wrębu.
Należy skontrolować ustawienie ramion prowadzących i upewnić się, że ich rozstaw jest dostosowany do wielkości przecinanego materiału. Przy małych przekrojach nie powinny pozostawać niepotrzebnie szeroko rozsunięte.
Trzeba również sprawdzić sposób prowadzenia piły pomiędzy kołami a prowadnicami i zwrócić uwagę, czy taśma nie jest nadmiernie skręcana.
Warto skontrolować ustawienie prowadnicy tylnej oraz wielkość jej wstępnego docisku do grzbietu piły. Prowadnica powinna stabilizować taśmę bez powodowania nadmiernego dodatkowego obciążenia korpusu.
Jeżeli podobne pęknięcia pojawiają się regularnie, należy również ocenić, czy wielkość i konstrukcja przecinarki są odpowiednie do wymiarów najczęściej obrabianych elementów oraz czy ustawienie zespołu prowadzącego nie wymusza nadmiernego skręcania taśmy.
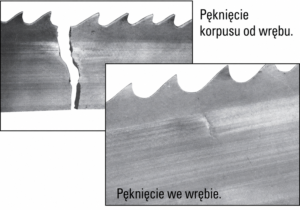
Pęknięcie rozpoczyna się w dnie wrębu międzyzębnego i biegnie dalej przez korpus taśmy. Może mieć postać niewielkiej rysy widocznej we wrębie albo rozwinąć się w pełne pęknięcie prowadzące do przerwania piły.
Miejsce inicjacji pęknięcia można rozpoznać po wyglądzie powierzchni przełomu. W obszarze, w którym pęknięcie się rozpoczęło, może być widoczna bardziej płaska część powierzchni złamania.
Jedną z możliwych przyczyn jest zbyt duży wstępny docisk prowadnicy tylnej do grzbietu taśmy. Nadmierny nacisk powoduje dodatkowe obciążenie korpusu i może zwiększać naprężenia w rejonie wrębów.
Problem może być również związany z nieprawidłowym naprężeniem piły. Zarówno niewłaściwa wartość napięcia, jak i nierównomierne obciążenie taśmy mogą sprzyjać powstawaniu pęknięć zmęczeniowych.
Wpływ może mieć także maksymalne rozsunięcie ramion prowadzących. Jeżeli ramiona są ustawione zbyt szeroko w stosunku do przecinanego elementu, wzrasta długość odcinka taśmy pozostającego bez odpowiedniego podparcia, co może zwiększać jej ugięcie i obciążenie podczas pracy.
Inną możliwą przyczyną jest nieprawidłowe ustawienie belki lub ramienia prowadzącego, które może powodować niewłaściwe prowadzenie piły i nierównomierne obciążanie korpusu.
Do pęknięć rozpoczynających się we wrębach mogą prowadzić również zbyt ciasno ustawione prowadnice boczne. Nadmierny docisk do boków taśmy zwiększa tarcie i może powodować dodatkowe naprężenia podczas cyklicznego zginania piły.
Znaczenie może mieć także silnie zużyte uzębienie. Stępione zęby wymagają większego nacisku do skutecznego skrawania, co zwiększa obciążenie całej taśmy i może przyspieszać rozwój pęknięć zmęczeniowych w rejonie wrębów.
Należy skontrolować wartość naprężenia piły oraz sposób jej prowadzenia na kołach i w prowadnicach. Trzeba również sprawdzić ustawienie prowadnicy tylnej i upewnić się, że jej wstępny docisk nie jest nadmierny.
Warto zweryfikować rozstaw ramion prowadzących i dostosować go do wielkości przecinanego materiału. Ramiona nie powinny pozostawać maksymalnie rozsunięte, jeżeli nie wymaga tego szerokość obrabianego elementu.
Trzeba także sprawdzić prawidłowość ustawienia belki lub ramienia prowadzącego oraz stan i regulację prowadnic bocznych. Nie powinny one powodować nadmiernego zaciskania ani nierównomiernego obciążania taśmy.
Należy również ocenić stan uzębienia. Jeżeli zęby są mocno zużyte, dalsza praca może wymagać zwiększonego nacisku i dodatkowo obciążać korpus piły, dlatego taką taśmę należy wymienić.
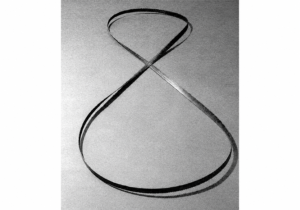
Po złożeniu boków pętli piła nie zachowuje swojego normalnego kształtu, lecz samoczynnie skręca się i układa w formę przypominającą cyfrę „8”.
Taki objaw wskazuje, że podczas pracy została zaburzona płaskość korpusu taśmy. Oznacza to, że poszczególne strefy piły nie mają już jednakowej długości i taśma nie układa się prawidłowo w jednej płaszczyźnie.
Jedną z głównych przyczyn może być zbyt duże naprężenie taśmy. Nadmiernie napięta piła jest silniej obciążana podczas pracy i wielokrotnego przechodzenia po kołach, co może prowadzić do trwałego odkształcenia korpusu.
Problem może być również następstwem sytuacji, w której jedna z krawędzi piły stała się efektywnie dłuższa lub krótsza od drugiej. Dotyczy to między innymi przypadków nierównomiernego odkształcenia po stronie uzębienia albo grzbietu. Jeżeli różnica długości pomiędzy krawędziami jest wystarczająco duża, taśma przestaje zachowywać prawidłową płaskość i zaczyna się skręcać.
Inną możliwą przyczyną jest cięcie zbyt małego promienia w stosunku do szerokości i konstrukcji piły. Silne boczne wyginanie taśmy może powodować trwałe naprężenia i odkształcenie korpusu.
Należy skontrolować naprężenie piły i upewnić się, że odpowiada ono zaleceniom producenta przecinarki oraz zastosowanej taśmy.
Trzeba również ocenić, czy korpus piły zachowuje prawidłową płaskość i czy żadna z jego krawędzi nie jest wyraźnie dłuższa lub krótsza od przeciwnej. Warto zwrócić uwagę na wcześniejsze objawy nierównomiernego zużycia, przegrzania lub odkształcenia po stronie uzębienia i grzbietu.
Jeżeli piła była używana do cięcia po łuku, należy sprawdzić, czy promień cięcia nie był zbyt mały dla zastosowanej szerokości taśmy.
Taśma, która po zdjęciu z maszyny trwale układa się w kształt cyfry „8”, powinna być traktowana jako odkształcona i nie powinna być dalej eksploatowana bez ustalenia przyczyny problemu.
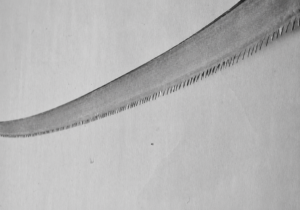
Po położeniu zużytej piły taśmowej na płaskiej powierzchni korpus nie zachowuje prostego przebiegu, lecz układa się w łuk. Charakterystyczne jest to, że uzębienie znajduje się po zewnętrznej stronie tego łuku.
Taki kształt oznacza, że krawędź taśmy po stronie zębów stała się efektywnie dłuższa od krawędzi grzbietowej. Jest to objaw trwałego zaburzenia prostoliniowości i płaskości korpusu.
Jedną z możliwych przyczyn są zbyt ciasno ustawione prowadnice boczne, szczególnie jeśli intensywnie ocierają o taśmę w pobliżu wrębów międzyzębnych. Długotrwałe tarcie i miejscowe nagrzewanie mogą powodować nierównomierne odkształcenie korpusu.
Problem może również wynikać ze zbyt dużego wstępnego docisku prowadnicy tylnej. Jeżeli grzbiet taśmy jest nadmiernie obciążony, rozkład naprężeń na szerokości korpusu może stać się nierównomierny.
Do podobnego efektu mogą prowadzić zużyte koła taśmowe, które nie zapewniają równomiernego naprężenia taśmy na całej jej szerokości.
Wpływ może mieć również zbyt duży posuw, powodujący zwiększone obciążenie korpusu podczas cięcia.
Inną możliwą przyczyną jest maksymalne rozsunięcie ramion prowadzących. Zbyt duża odległość pomiędzy punktami prowadzenia może pogarszać stabilność taśmy i zwiększać nierównomierne obciążenie jej krawędzi.
Problem może wystąpić także przy nieprawidłowym prowadzeniu piły na kołach, jeżeli grzbiet taśmy intensywnie ociera o obrzeże koła. Długotrwały kontakt może prowadzić do nierównomiernego odkształcenia obu krawędzi korpusu.
Należy skontrolować stan i ustawienie prowadnic bocznych. Trzeba upewnić się, że nie zaciskają taśmy z nadmierną siłą i nie powodują intensywnego tarcia w pobliżu wrębów.
Warto również sprawdzić ustawienie prowadnicy tylnej oraz wielkość jej wstępnego docisku do grzbietu piły.
Kolejnym krokiem jest kontrola stanu kół taśmowych. Należy zwrócić uwagę na ich zużycie, powierzchnię roboczą oraz prawidłowość prowadzenia piły.
Trzeba także skontrolować wartość posuwu oraz rozstaw ramion prowadzących. Powinny być ustawione odpowiednio do wielkości przecinanego materiału, a nie pozostawać maksymalnie rozsunięte bez potrzeby.
Należy również sprawdzić, czy grzbiet taśmy nie ociera nadmiernie o obrzeże koła.
Jeżeli po zdjęciu piły z przecinarki i położeniu jej na płaskiej powierzchni uzębienie wyraźnie układa się po zewnętrznej stronie łuku, oznacza to trwałe odkształcenie korpusu i przed dalszą pracą należy ustalić jego przyczynę.
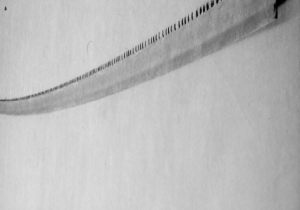
Po położeniu zużytej piły taśmowej na płaskiej powierzchni korpus nie zachowuje prostego przebiegu, lecz układa się w łuk. Charakterystyczne jest to, że uzębienie znajduje się po wewnętrznej stronie tego łuku.
Taki kształt oznacza, że krawędź taśmy po stronie zębów stała się efektywnie krótsza od krawędzi grzbietowej. Jest to objaw trwałego zaburzenia prostoliniowości i płaskości korpusu.
Jedną z możliwych przyczyn są zbyt ciasno ustawione prowadnice boczne, szczególnie jeśli intensywnie ocierają o taśmę w pobliżu grzbietu. Długotrwałe tarcie może powodować nierównomierne nagrzewanie i odkształcenie tej części korpusu.
Problem może również wynikać ze zużycia kół taśmowych. Jeżeli ich powierzchnia robocza nie zapewnia równomiernego podparcia, naprężenie taśmy może rozkładać się nierównomiernie na jej szerokości.
Wpływ może mieć także zbyt duży rozstaw ramion prowadzących. Nadmierna odległość pomiędzy punktami prowadzenia zwiększa długość odcinka taśmy pozostającego bez odpowiedniego podparcia, co może pogarszać jej stabilność podczas pracy.
Inną możliwą przyczyną jest zbyt duży posuw. Nadmierne obciążenie podczas skrawania może powodować nierównomierne naprężenia w korpusie i przyspieszać trwałe odkształcenie taśmy.
Należy skontrolować stan i ustawienie prowadnic bocznych. Trzeba upewnić się, że nie zaciskają taśmy z nadmierną siłą i nie powodują intensywnego tarcia w pobliżu grzbietu.
Warto również sprawdzić stan kół taśmowych, zwracając uwagę na zużycie ich powierzchni roboczej oraz prawidłowość prowadzenia i naprężenia piły.
Należy zweryfikować rozstaw ramion prowadzących i dostosować go do wielkości przecinanego materiału. Ramiona nie powinny pozostawać szerzej rozsunięte, niż jest to potrzebne do wykonania cięcia.
Trzeba także skontrolować wartość posuwu i upewnić się, że nie powoduje nadmiernego obciążenia taśmy.
Jeżeli po zdjęciu piły z przecinarki i położeniu jej na płaskiej powierzchni uzębienie wyraźnie znajduje się po wewnętrznej stronie łuku, oznacza to trwałe odkształcenie korpusu i przed dalszą pracą należy ustalić jego przyczynę.
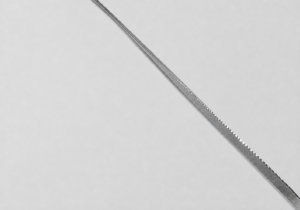
Po pęknięciu i położeniu piły taśmowej na płaskiej powierzchni jej korpus nie przylega równomiernie do podłoża, lecz wyraźnie skręca się od jednego końca do drugiego.
Taki objaw wskazuje, że podczas pracy została trwale zaburzona płaskość taśmy. Oznacza to, że korpus uległ odkształceniu i po zdjęciu z przecinarki nie wraca już do prawidłowego, płaskiego położenia.
Jedną z głównych przyczyn może być zbyt duże naprężenie piły. Nadmiernie napięta taśma jest silniej obciążana podczas pracy i wielokrotnego przechodzenia przez koła, co może prowadzić do trwałego odkształcenia korpusu.
Problem może być również następstwem nierównomiernego odkształcenia obu krawędzi taśmy. Jeżeli krawędź po stronie uzębienia stała się efektywnie dłuższa lub krótsza od krawędzi grzbietowej, piła traci prawidłową płaskość i po pęknięciu może wykazywać skręcenie na całej długości.
Inną możliwą przyczyną jest cięcie zbyt małego promienia w stosunku do szerokości i konstrukcji piły. Silne boczne wyginanie taśmy może powodować trwałe naprężenia i odkształcenie korpusu.
Należy skontrolować naprężenie piły i upewnić się, że odpowiada ono zaleceniom dla zastosowanej taśmy i przecinarki.
Warto również ocenić, czy przed pęknięciem nie występowały objawy wskazujące na nierównomierne odkształcenie krawędzi taśmy, takie jak łukowate wygięcie z uzębieniem po wewnętrznej lub zewnętrznej stronie łuku.
Jeżeli piła była używana do cięcia po łuku, należy sprawdzić, czy promień cięcia nie był zbyt mały dla zastosowanej szerokości taśmy.
Jeśli po pęknięciu i położeniu taśmy na płaskiej powierzchni korpus wyraźnie skręca się od jednego końca do drugiego, należy traktować to jako objaw trwałej utraty płaskości i przed ponownym uruchomieniem przecinarki ustalić przyczynę odkształcenia.
Opracowanie merytoryczne: zespół Koronet Sp. z o.o.
Ostatnia aktualizacja: 24 sierpnia 2026 r.
Wyłączny dystrybutor na rynek polski